PVC吸塑包装 自行车专用工具包装托盘的加工制作与热封工艺
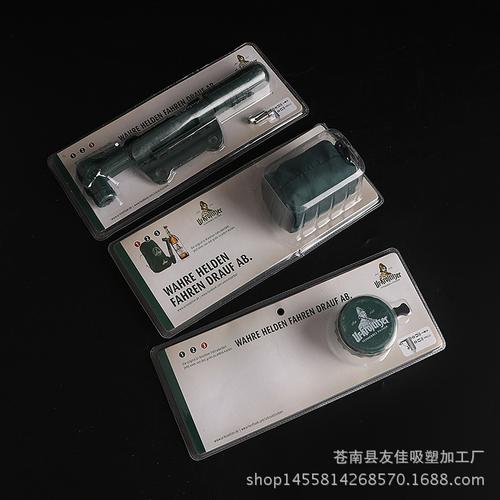
随着自行车运动的普及,专用工具市场日益繁荣。对工具包装的要求也逐步提高,不仅需要保护工具、方便收纳,还要美观且环保。PVC吸塑包装以其优异的成型性、透明度及成本优势,成为自行车专用工具包装的理想选择。本文将详细介绍自行车专用工具包装托盘(天地盖泡壳)的加工制作流程以及热封盖带的热封工艺。
一、设计阶段
首先根据自行车工具的形状、尺寸和数量进行包装结构设计。通常采用天地盖形式,即一个底托(天)和一个盖(地),底托用于固定工具,盖则覆盖其上,通过热封或卡扣方式结合。设计时需考虑工具的取放便利性、堆叠稳定性以及运输保护。使用CAD软件绘制三维模型,并输出二维刀模图。
二、模具制作
根据设计图制作吸塑模具。模具通常采用石膏模、树脂模或铝合金模。对于批量较大的订单,推荐使用铝合金模,其寿命长、精度高。模具需预留抽气孔,以确保PVC片材能紧密贴合模具形状。
三、吸塑成型
选用适当厚度的PVC片材(通常0.3-0.8mm),放入吸塑机中加热软化。加热温度一般控制在120-180℃,根据片材厚度调整。软化后,通过真空吸附使片材紧贴模具,形成所需形状。冷却后脱模,得到底托和盖体。
四、冲切与修边
使用冲床和刀模对成型后的泡壳进行冲切,去除多余边料。冲切边缘需光滑无毛刺,以免划伤工具或用户。对于需要热封的盖带,需保证边缘平整,以便后续热封。
五、热封盖带工艺
热封盖带是将盖体与底托结合的关键步骤。通常使用热封机,通过加热压板将盖带与底托边缘热合。热封参数包括温度、压力和时间,需根据PVC材质和厚度优化。温度一般控制在140-200℃,压力0.2-0.5MPa,时间1-3秒。热封后需冷却定型,确保密封牢固。
六、质量检验
对成品进行检验,包括外观(无破损、无变形)、尺寸精度、热封强度等。热封强度可通过拉伸测试仪检测,确保符合运输要求。
七、包装与运输
检验合格后,将工具放入底托,盖上盖体,必要时用透明胶带或卡扣固定。然后进行装箱,注意防潮防压。
PVC吸塑包装自行车专用工具托盘采用天地盖泡壳设计,通过吸塑成型和热封工艺,实现了对工具的良好保护与展示。合理的加工制作与严格的热封控制是保证包装质量的关键。随着技术发展,该包装形式将更加高效、环保。
如若转载,请注明出处:http://www.wty-tst.com/product/8.html
更新时间:2026-10-11 14:14:28